

燃料数字化的方法已经不少,找最经济的煤粉细度、划掺配的可行边界,思路都清楚。 真正卡住现场的是数据 :煤质一个班才出一个结果,细度靠人工取样,支管风粉状态看不见,炉内缺氧没有连续信号。
沃森能源的入炉煤质在线检测、风粉在线检测及调平、CO 在线检测三套系统,就是对着这三个空白做的。这篇讲设备本身:测什么、怎么测、精度多少、装上以后现场能改哪些动作。
很多电厂不缺模型。细度优化、配煤掺烧、燃烧调整,方案都做过,报告也写得清楚。卡住的地方往往在前面一步, 数据跟不上 :煤质隔一个班才有化验单,细度靠人工取样筛分,同层几根粉管谁多谁少看不到,炉内是不是局部缺氧也没人说得清。
模型再好,喂进去的是 滞后、离散、局部的数据 ,输出就只能停在纸面。这篇不谈方法,只讲设备:三个位置、三套仪器,沃森能源是怎么把它们做成能长期开着的在线监测。
1. 入炉煤质在线检测
先说测点位置。同样做煤质在线检测,装在输煤皮带上的和装在一次风粉管道上的,测的并不是一回事。皮带式测到的是入厂煤或原煤仓前的煤流,此后还要经过煤场堆取料、配煤掺混、磨煤制粉等环节;等煤粉真正送入炉膛,煤质早已改变,皮带上的那组数据已代表不了此刻的入炉煤。沃森能源把拉曼探头直接装在一次风粉管道上,测的就是即将进炉的煤粉——从采样代表性看,这个测点才对得上"入炉煤"这三个字。
RSAC-1000 用激光拉曼光谱做煤质分析。激光打在煤样上,不同分子结构的散射谱不同,据此反算工业分析成分。整个过程 不需要复杂制样 ,单次分析 5 分钟以内出一组数据,输出空气干燥基水分、灰分、挥发分、固定碳,以及全硫和发热量,通过 RS-485 送进 DCS 或燃料管理平台。
硬件上是恒温主机柜加拉曼探头,一台主机可以带 1 到 6 根 粉管,多根管轮测。测量精度按手册口径:
| 测量项目 | 精度 |
| 空气干燥基水分 Mad、灰分 Aad、挥发分 Vad、固定碳 FCad | ≤2% |
| 空气干燥基全硫 St,ad | ≤0.3% |
| 空气干燥基发热量 Qgr,ad | ≤0.5 MJ/kg |
装上这套东西,现场能改三件事。
一是掺配有了实时校验。计算的掺配比例和实际入炉的煤,中间隔着煤场执行、取料偏差、混匀程度。有了分钟级的入炉煤质,热值、硫分、水分是不是还在设定区间内,一眼能看到; 逼近边界时提前报警 ,避免算出来可行、入炉后超标。
二是煤种切换有了依据。换煤时煤质跳变多快、跳到什么程度,以前靠猜,靠事后化验单。现在 切换过程中曲线是连续的 ,制粉的加载力、风量,环保的脱硫出力,都可以按实测提前动作,而不是等参数跑偏了再调。
三是掺混均匀性能评价。入炉煤质的 波动标准差本身就是指标 ,标准差大,说明堆取料和配煤执行有问题,该去查煤场,而不是去改掺配模型。
有一条边界必须说清:这套数据用于监视和预警,全厂收益核算、掺烧分账仍然以人工机械化采制化为准。在线仪器的测量不确定度,撑不起结算口径。
2. 风粉在线检测及调平
煤粉细度 R90 是个难测的量。人工做法是取样、筛分、称重,一天取几个点,做完一轮要等结果。分离器挡板动了、转速改了, 细度在几分钟、几十分钟里怎么跟随 ,基本看不到。细度试验做下来周期长,数据散,工况一致性也没法保证。
沃森能源的风粉在线检测及调平系统用两种物理量交叉测量。静电感应测粉速和浓度因子:煤粉颗粒流过电极时携带电荷,感应信号和颗粒流速、浓度因子相关。声发射测粒径:实时采集煤粉撞击波导杆的声发射信号,反演粒径分布,直接得出R90。
| 测量精度 | ||
| ±1% | 2.5%R | ±5%R |
| 粉速偏差 | 浓度因子 | R90精度 |
可靠性是这套设备真正的门槛。粉管里是高速煤粉,任何伸进管道的部件都在被冲刷。沃森能源的电极做成不锈钢结构内嵌、氟塑料隔离:沃森能源的电极是内嵌式,与管壁贴合,不与风粉直接接触 ,磨损和结垢的问题从结构上避开,设计寿命 8 年以上,长期运行不需要频繁吹扫和换件。安装有环形管段和弧形嵌入两种方式,不改变管道原有流场。
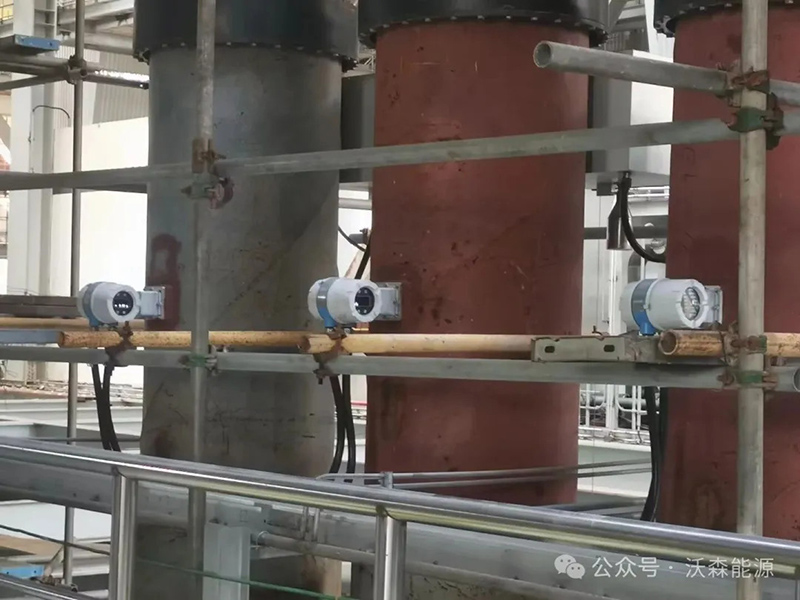
有了连续数据,能做的事情就具体了。
细度试验可以直接在线做。固定煤种和工况,分档调分离器,R90 曲线实时跟着走,配上磨煤单耗和飞灰含碳, 本机本煤种的最优设定值当场就能定下来 ,不用等一轮轮取样。
支管调平有了判据。DL/T 5154—2002 要求同层一次风管煤粉量偏差不超过 ±8%。现场常见的麻烦是风速调平了粉速仍不平:管子阻力不同、煤粉浓度因子不同,同样的风速带走的粉量不一样。粉速不一致,各管的着火时间和燃尽程度就不一致,炉膛里就出现偏烧。
调平的对象是粉速和浓度,不是风速表读数。
系统配套电动调节装置,可以做成自动调平。设备劣化也能提前看出来: 石子煤量、细度、制粉单耗三条趋势 放在一起看,磨辊磨损、风环损坏、加载力整定不对,都会先在趋势上露头;堵管也能在发生前报出来。
深度调峰、AGC 频繁升降负荷时,这套系统仍然连续出数。低负荷段的煤粉参数如果测不到,宽负荷优化就无从谈起。
3. CO 在线检测
炉内 CO 是局部缺氧、不完全燃烧最灵敏的信号,比烟囱上的氧量更早反映问题。但现场测 CO 的难点不在传感器,在取样:烟气高粉尘、高湿、含硫,探头容易结晶、结露、堵塞,几周就漂。 很多厂的 CO 仪表不是测不准,是活不长。
沃森能源的 CO 在线检测系统把功夫下在样气预处理上:三级过滤做到 0.2μm,探头定时自动反吹,传感器室恒温控制 35±2℃,测量精度 2%FS,整机有 CE 和 CPA 认证。公司也是 T/CEC 686—2022《燃煤锅炉一氧化碳在线检测系统技术规范》的参与制定单位,标准里的取样、预处理、标定要求, 是在自己产品的现场问题上磨出来的 。
系统按三个位置布置,每个位置对应一类失效模式。
磨煤机与煤粉仓的 CO 装在分离器顶盖。磨内和仓内的煤粉长期积存,低温氧化会先产生 CO,温度还没升上来,CO 已经动了, 能提前几个小时报自燃风险 。DL/T 5203 也要求设这个测点。
炉膛 CO 用套管装在水冷壁附近,测的是贴壁烟气。这个位置的 CO 和 CO₂ 一起看,能判断 贴壁气氛是氧化性还是还原性 ,直接关系到低氧燃烧、高温腐蚀和结渣倾向,也是二次风、燃尽风配风的调整依据。
烟道 CO 装在省煤器出口,和氧量一起用于总风量控制。它的好处是 不受煤质变化干扰 ,反映的就是送风够不够。
三个点连起来,燃烧调整就有了闭环:细度改完,CO 多久降下来;掺烧高水分煤以后,炉内气氛怎么变;换煤后燃烧稳不稳。这些以前要等飞灰化验和排烟温度事后复盘,现在是实时的。
